

01
实现表面处理内制化,缩短生产周期并降低成本
通过减少外协电镀工序,缩短运输和等待时间。通过在企业内部自主控制工序,可缩短生产周期并降低成本,同时减少因依赖外协加工造成的交期波动。


SOLUTION
换工装作业 减少50%※
工序成本 降低90%※
不使用 六价铬
※
与传统外协电镀工序相比。
实际效果因工件及加工条件而异。
Benefits
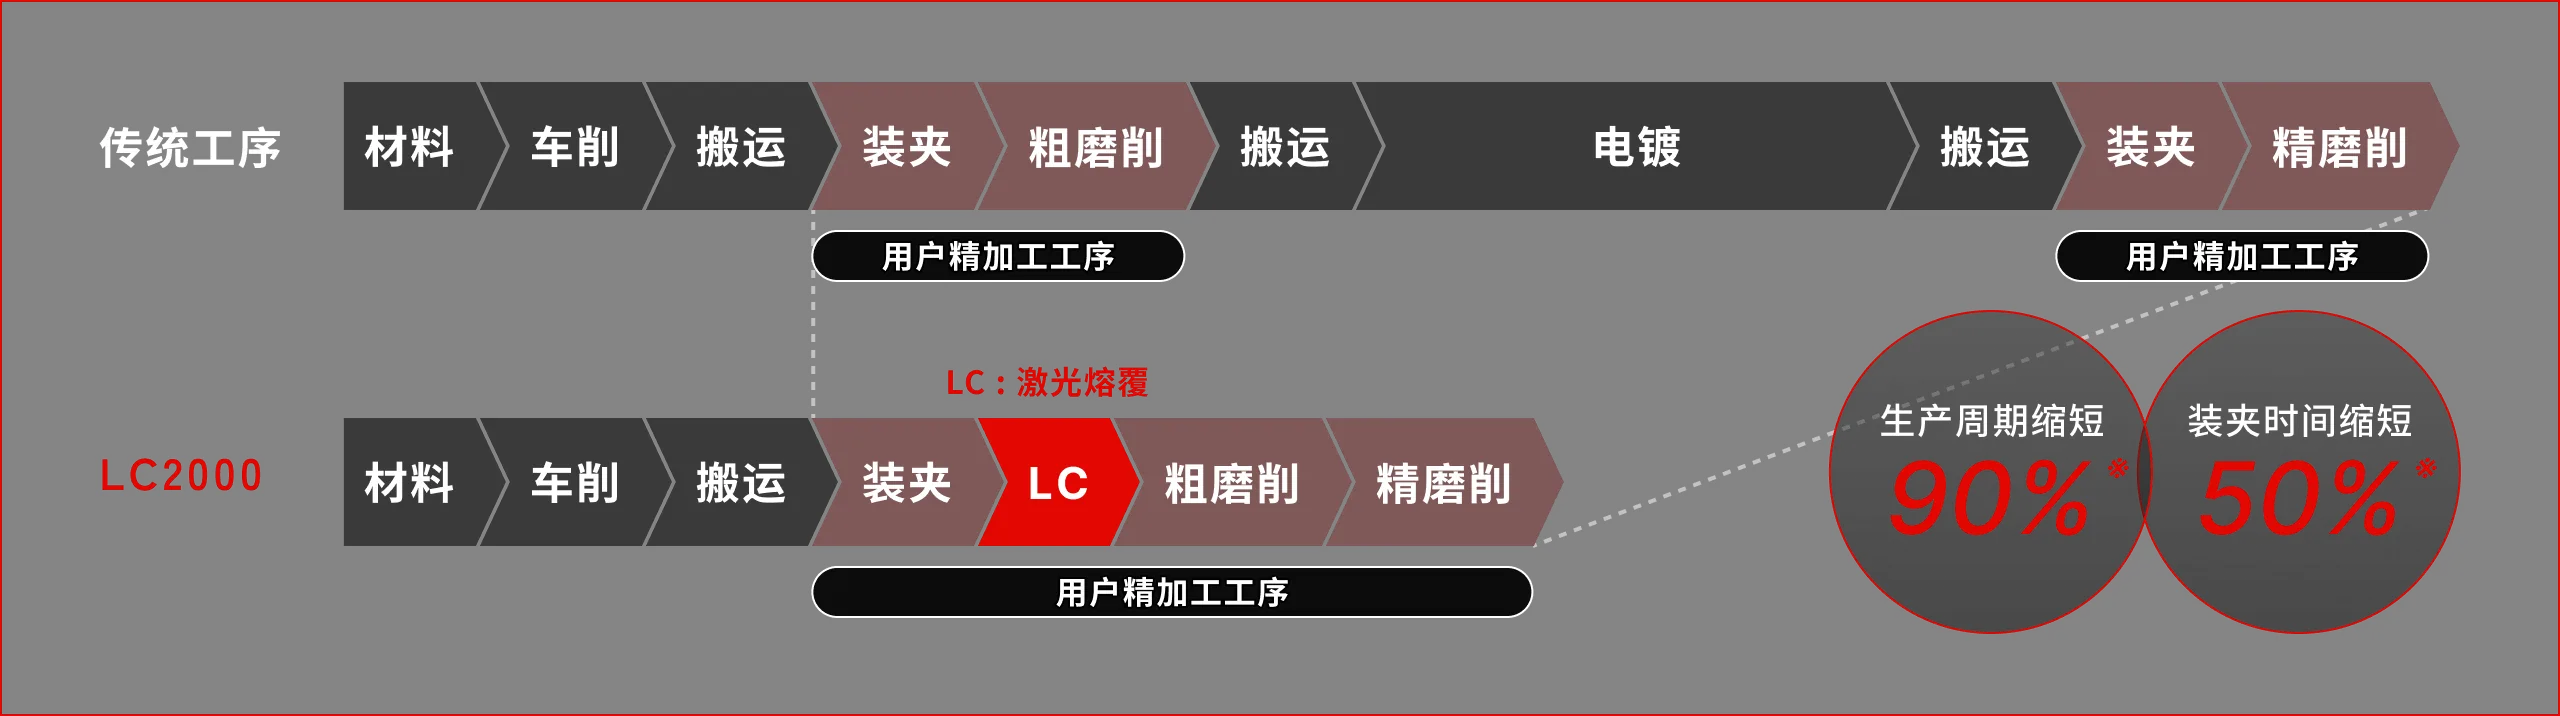
从表面处理到精加工,在磨床上一次装夹即可全部完成。
通过缩短生产周期,提升生产响应能力,把握后续订单机会。
Problems
工序设计・生产管理
希望优化外协工序,以应对短交期和突发需求。
减少精加工工序损失
希望减少因磨削后损伤或尺寸不足造成的重制。
修复・再制造
希望将现场使用过的部件进行再生,而不是直接报废。
提升表面性能
希望根据用途赋予所需的表面特性。
应对环境法规
希望为环境有害物质相关法规日趋严格做好准备。
About
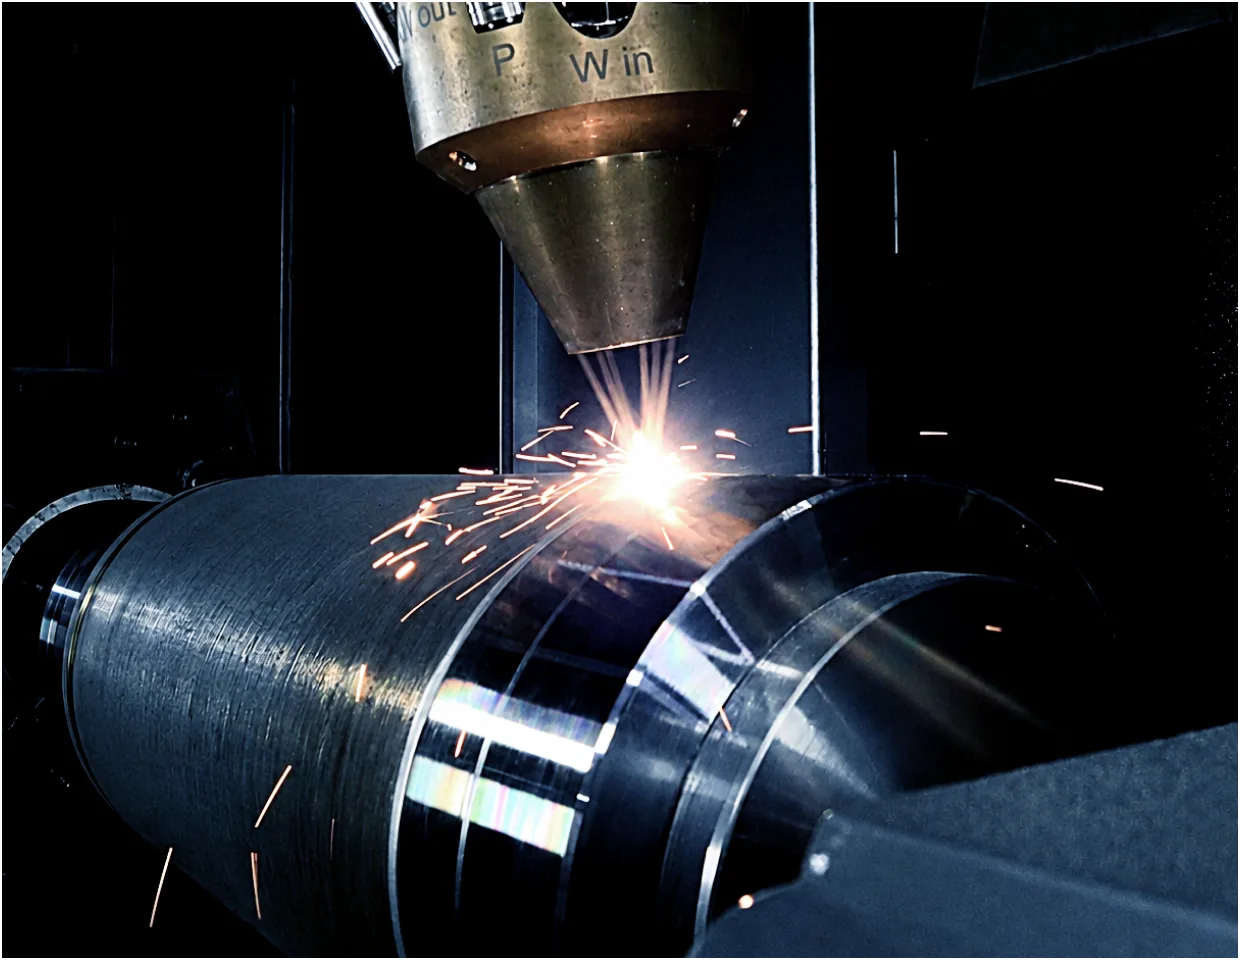
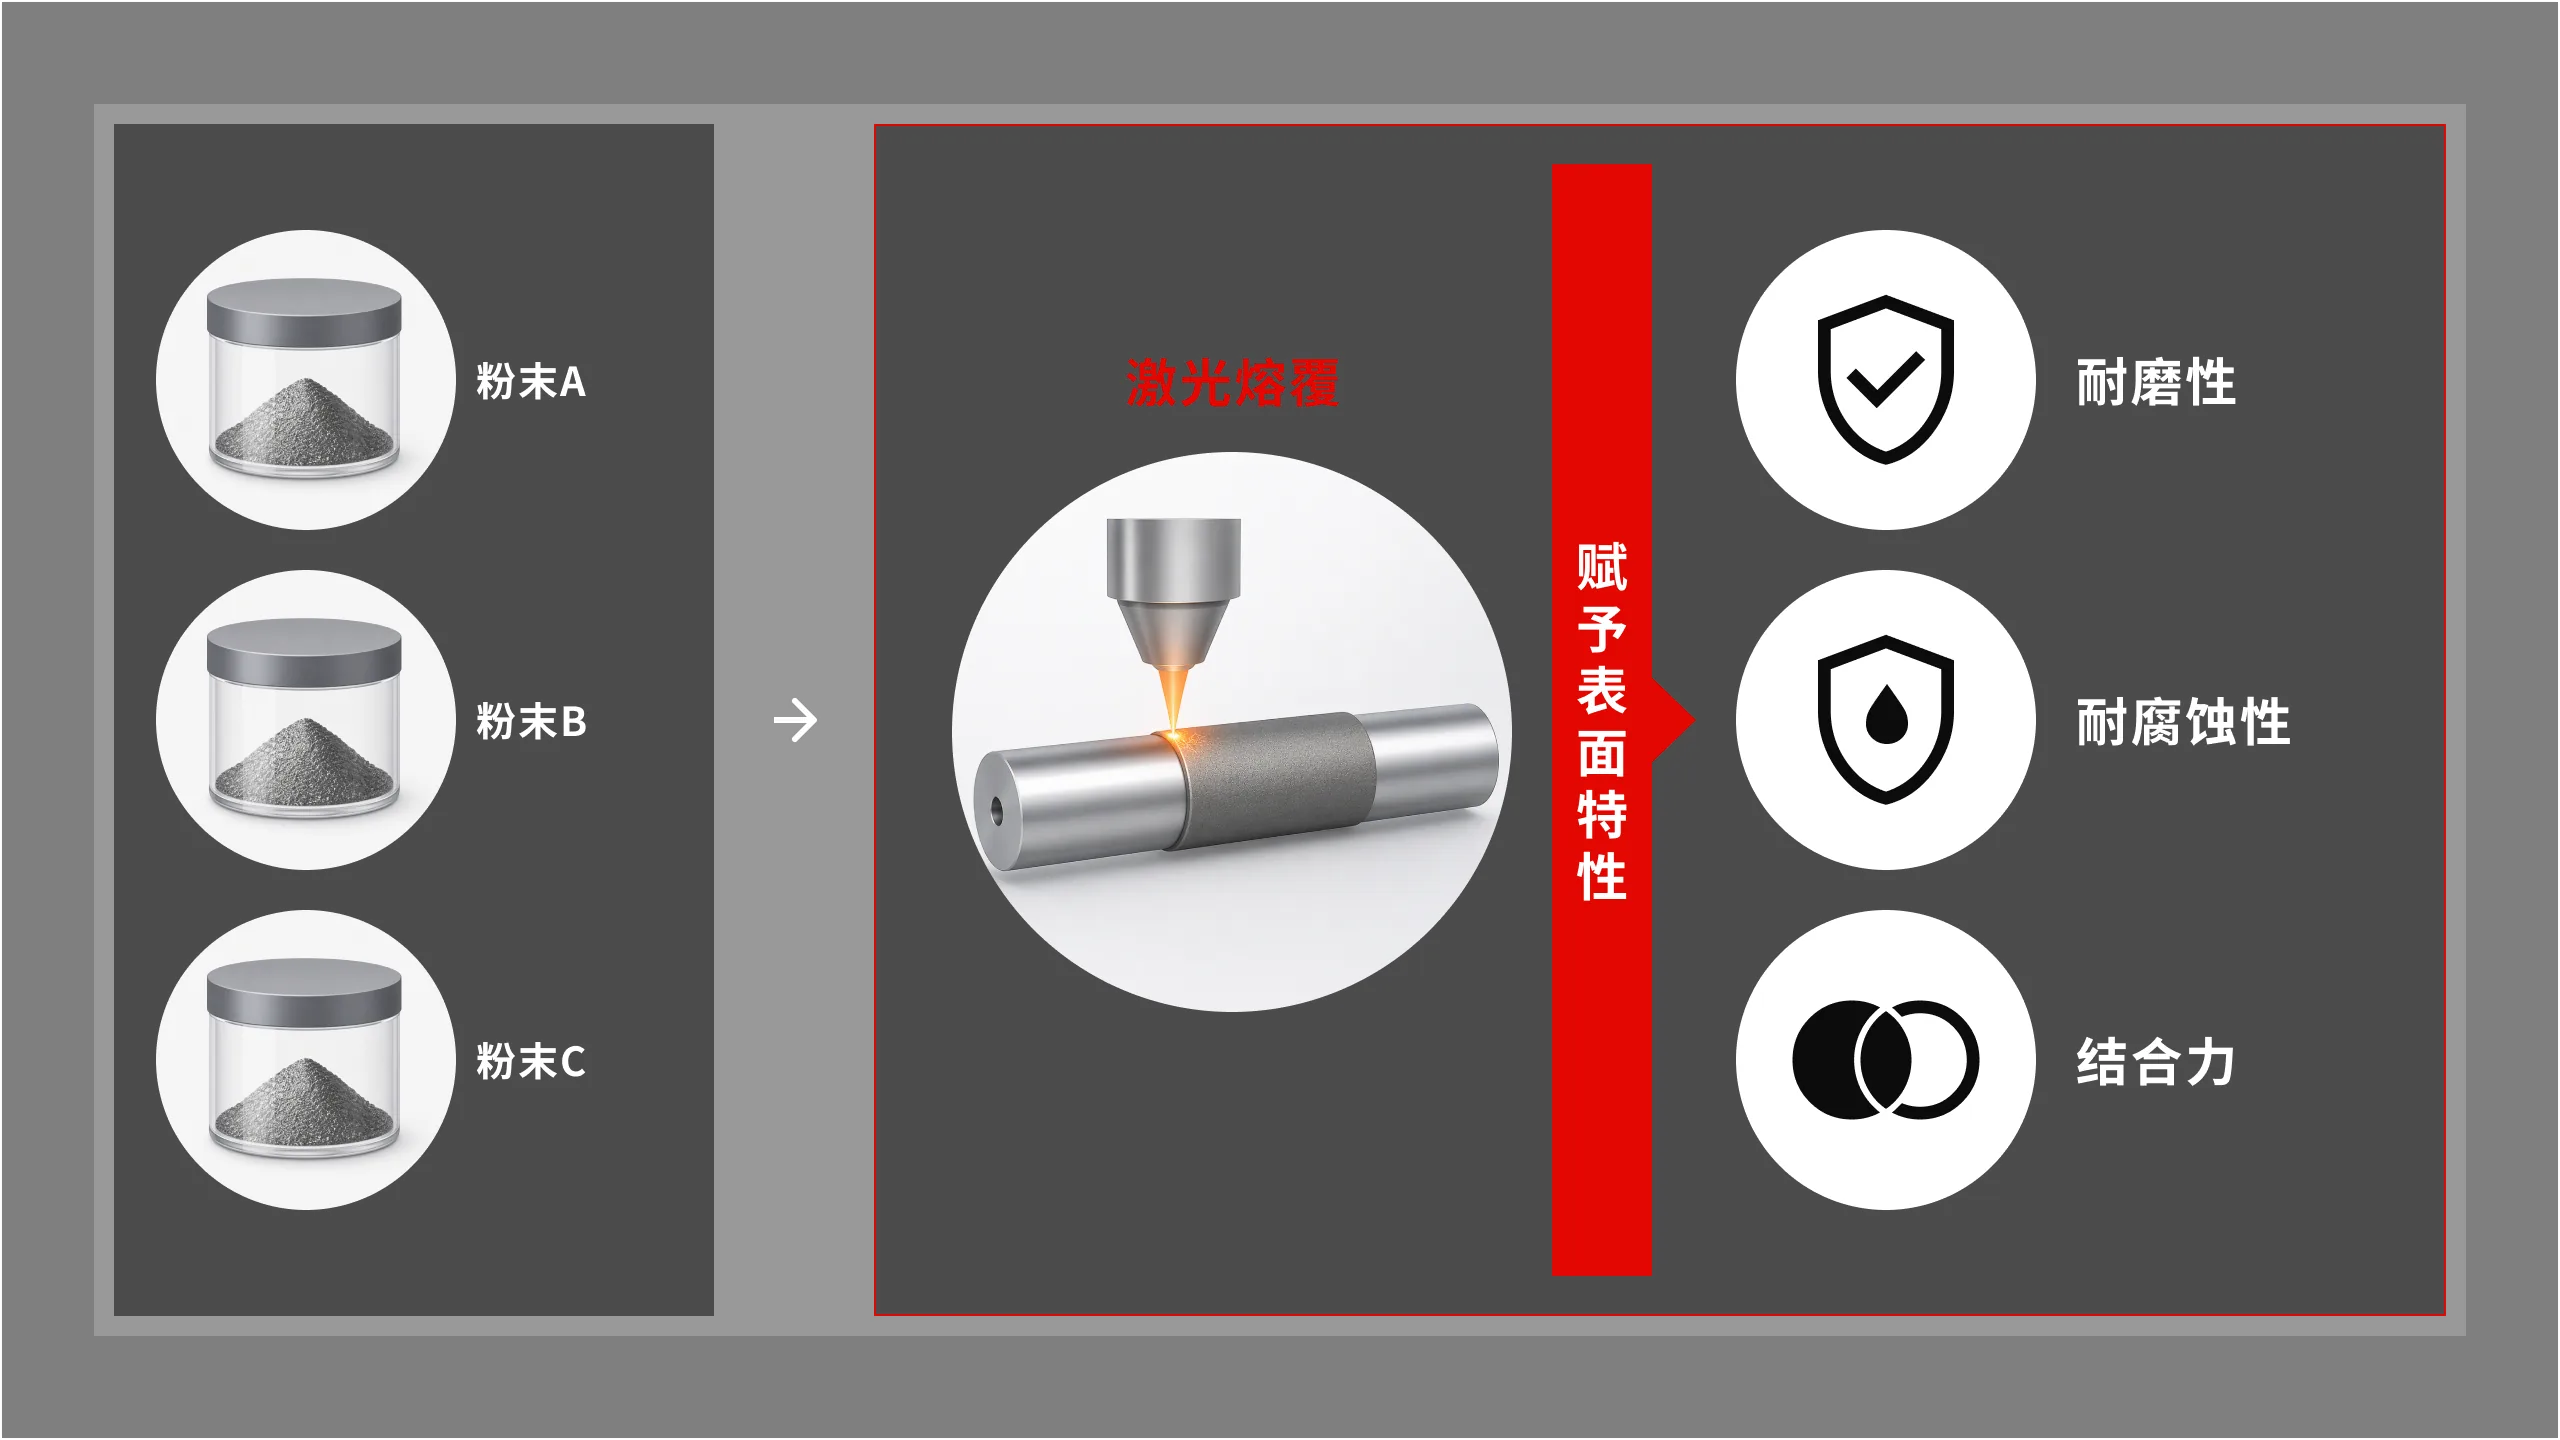
激光熔覆是一种利用激光熔化并堆积金属粉末,在工件表面形成熔覆层的技术。
LC2000以成熟可靠的CNC外圆磨床G3 Series为基础,在机床侧集成激光熔覆装置,实现一体化布局。
从表面处理到磨削精加工,可在机床上一次装夹完成。此外,还可用于对磨损或缺损部位进行激光熔覆修复。
Value
01
通过减少外协电镀工序,缩短运输和等待时间。通过在企业内部自主控制工序,可缩短生产周期并降低成本,同时减少因依赖外协加工造成的交期波动。
02
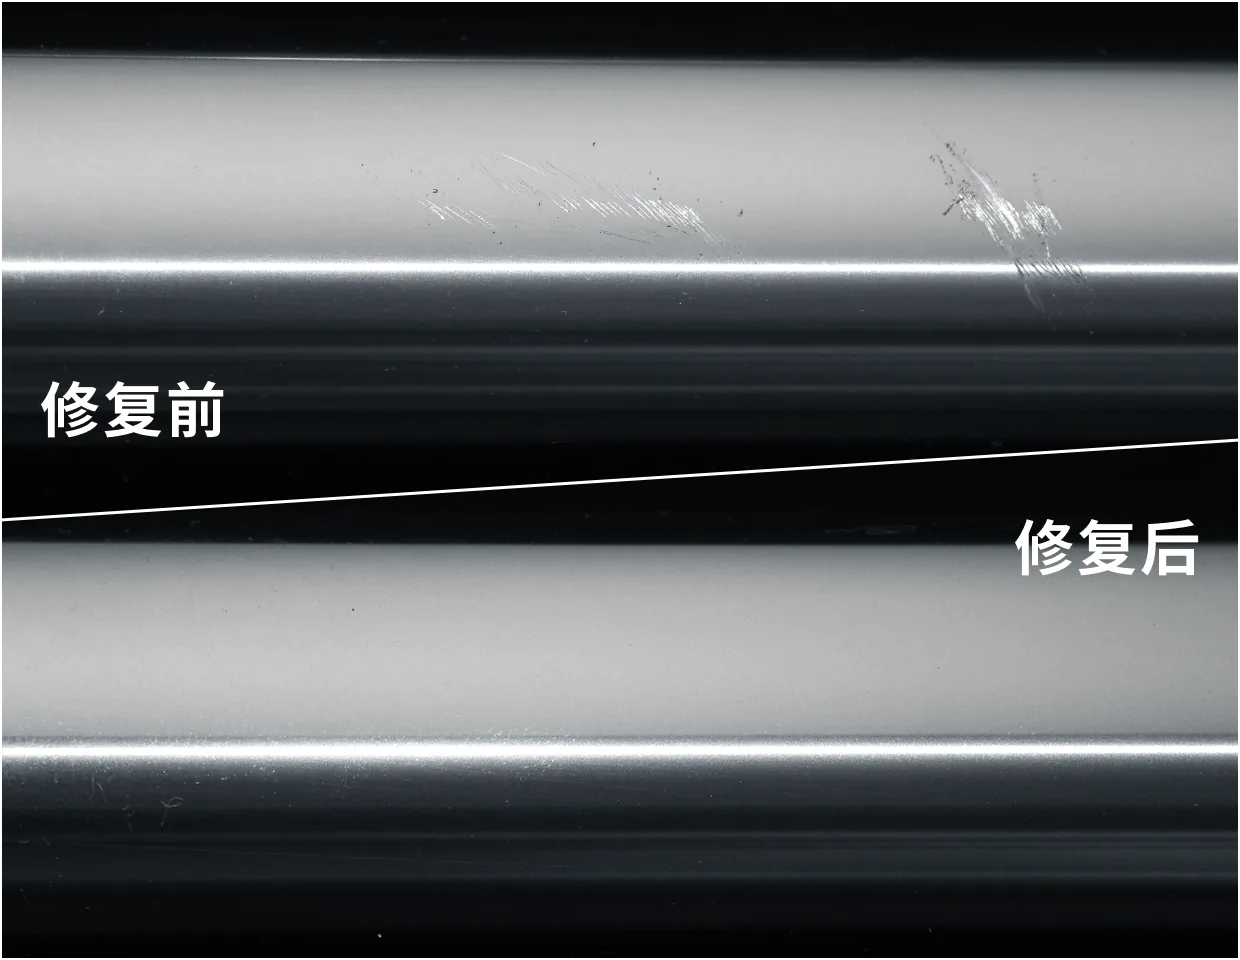
可形成最大约2mm厚的熔覆层,对磨损和缺损部位进行熔覆修复与再生。从磨削工序中损伤、尺寸不足的修复,到使用后部件的修复,有助于减少报废和重制。
03
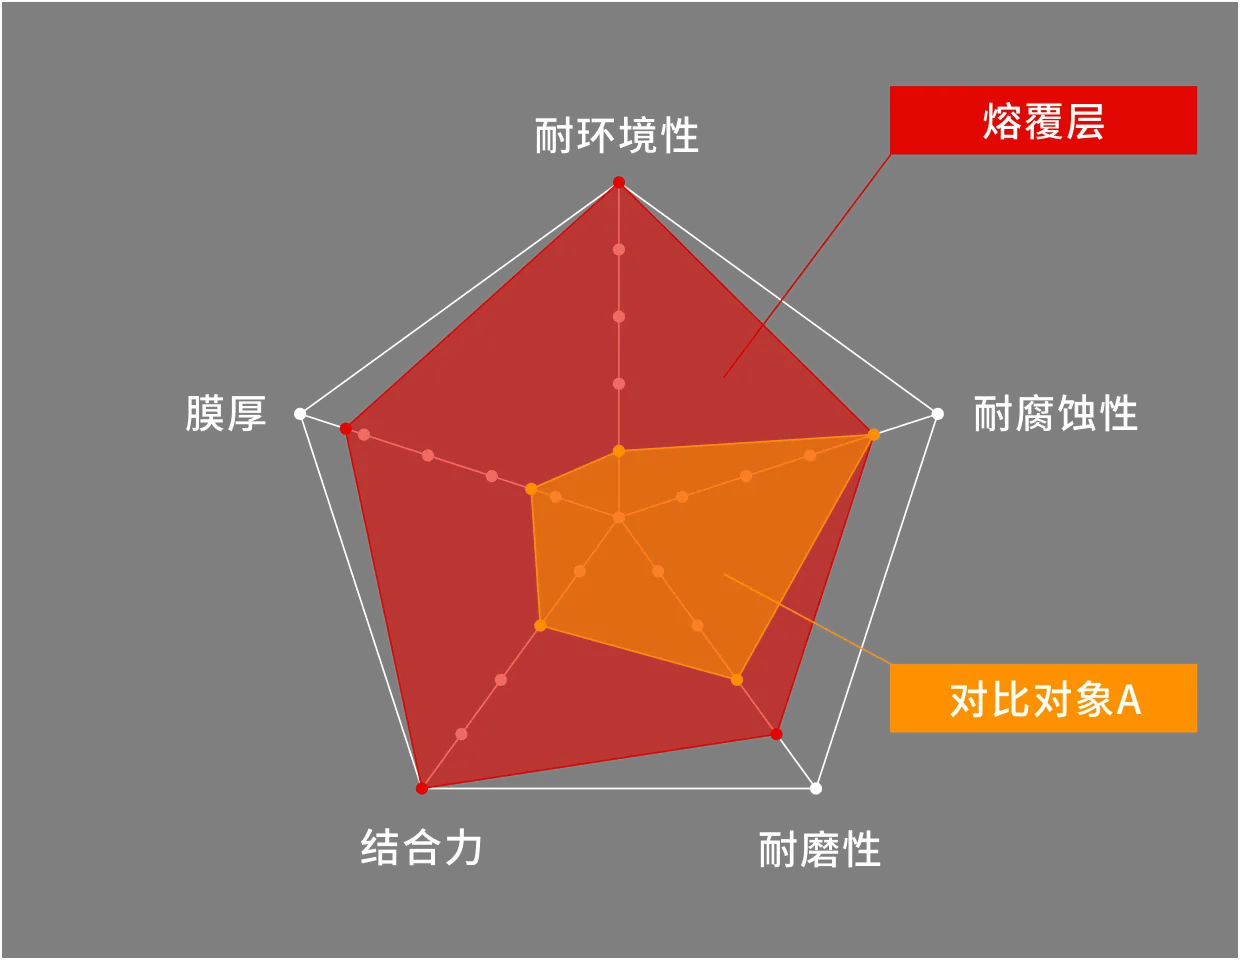
可使用市售金属粉末,根据用途赋予耐磨性、耐腐蚀性、结合力等表面特性。
采用不使用六价铬的工艺,有助于降低环境负荷并满足相关法规要求。
Use Case
以下应用仅为示例。随着客户进一步开发应用,其应用可能性还可不断拓展。
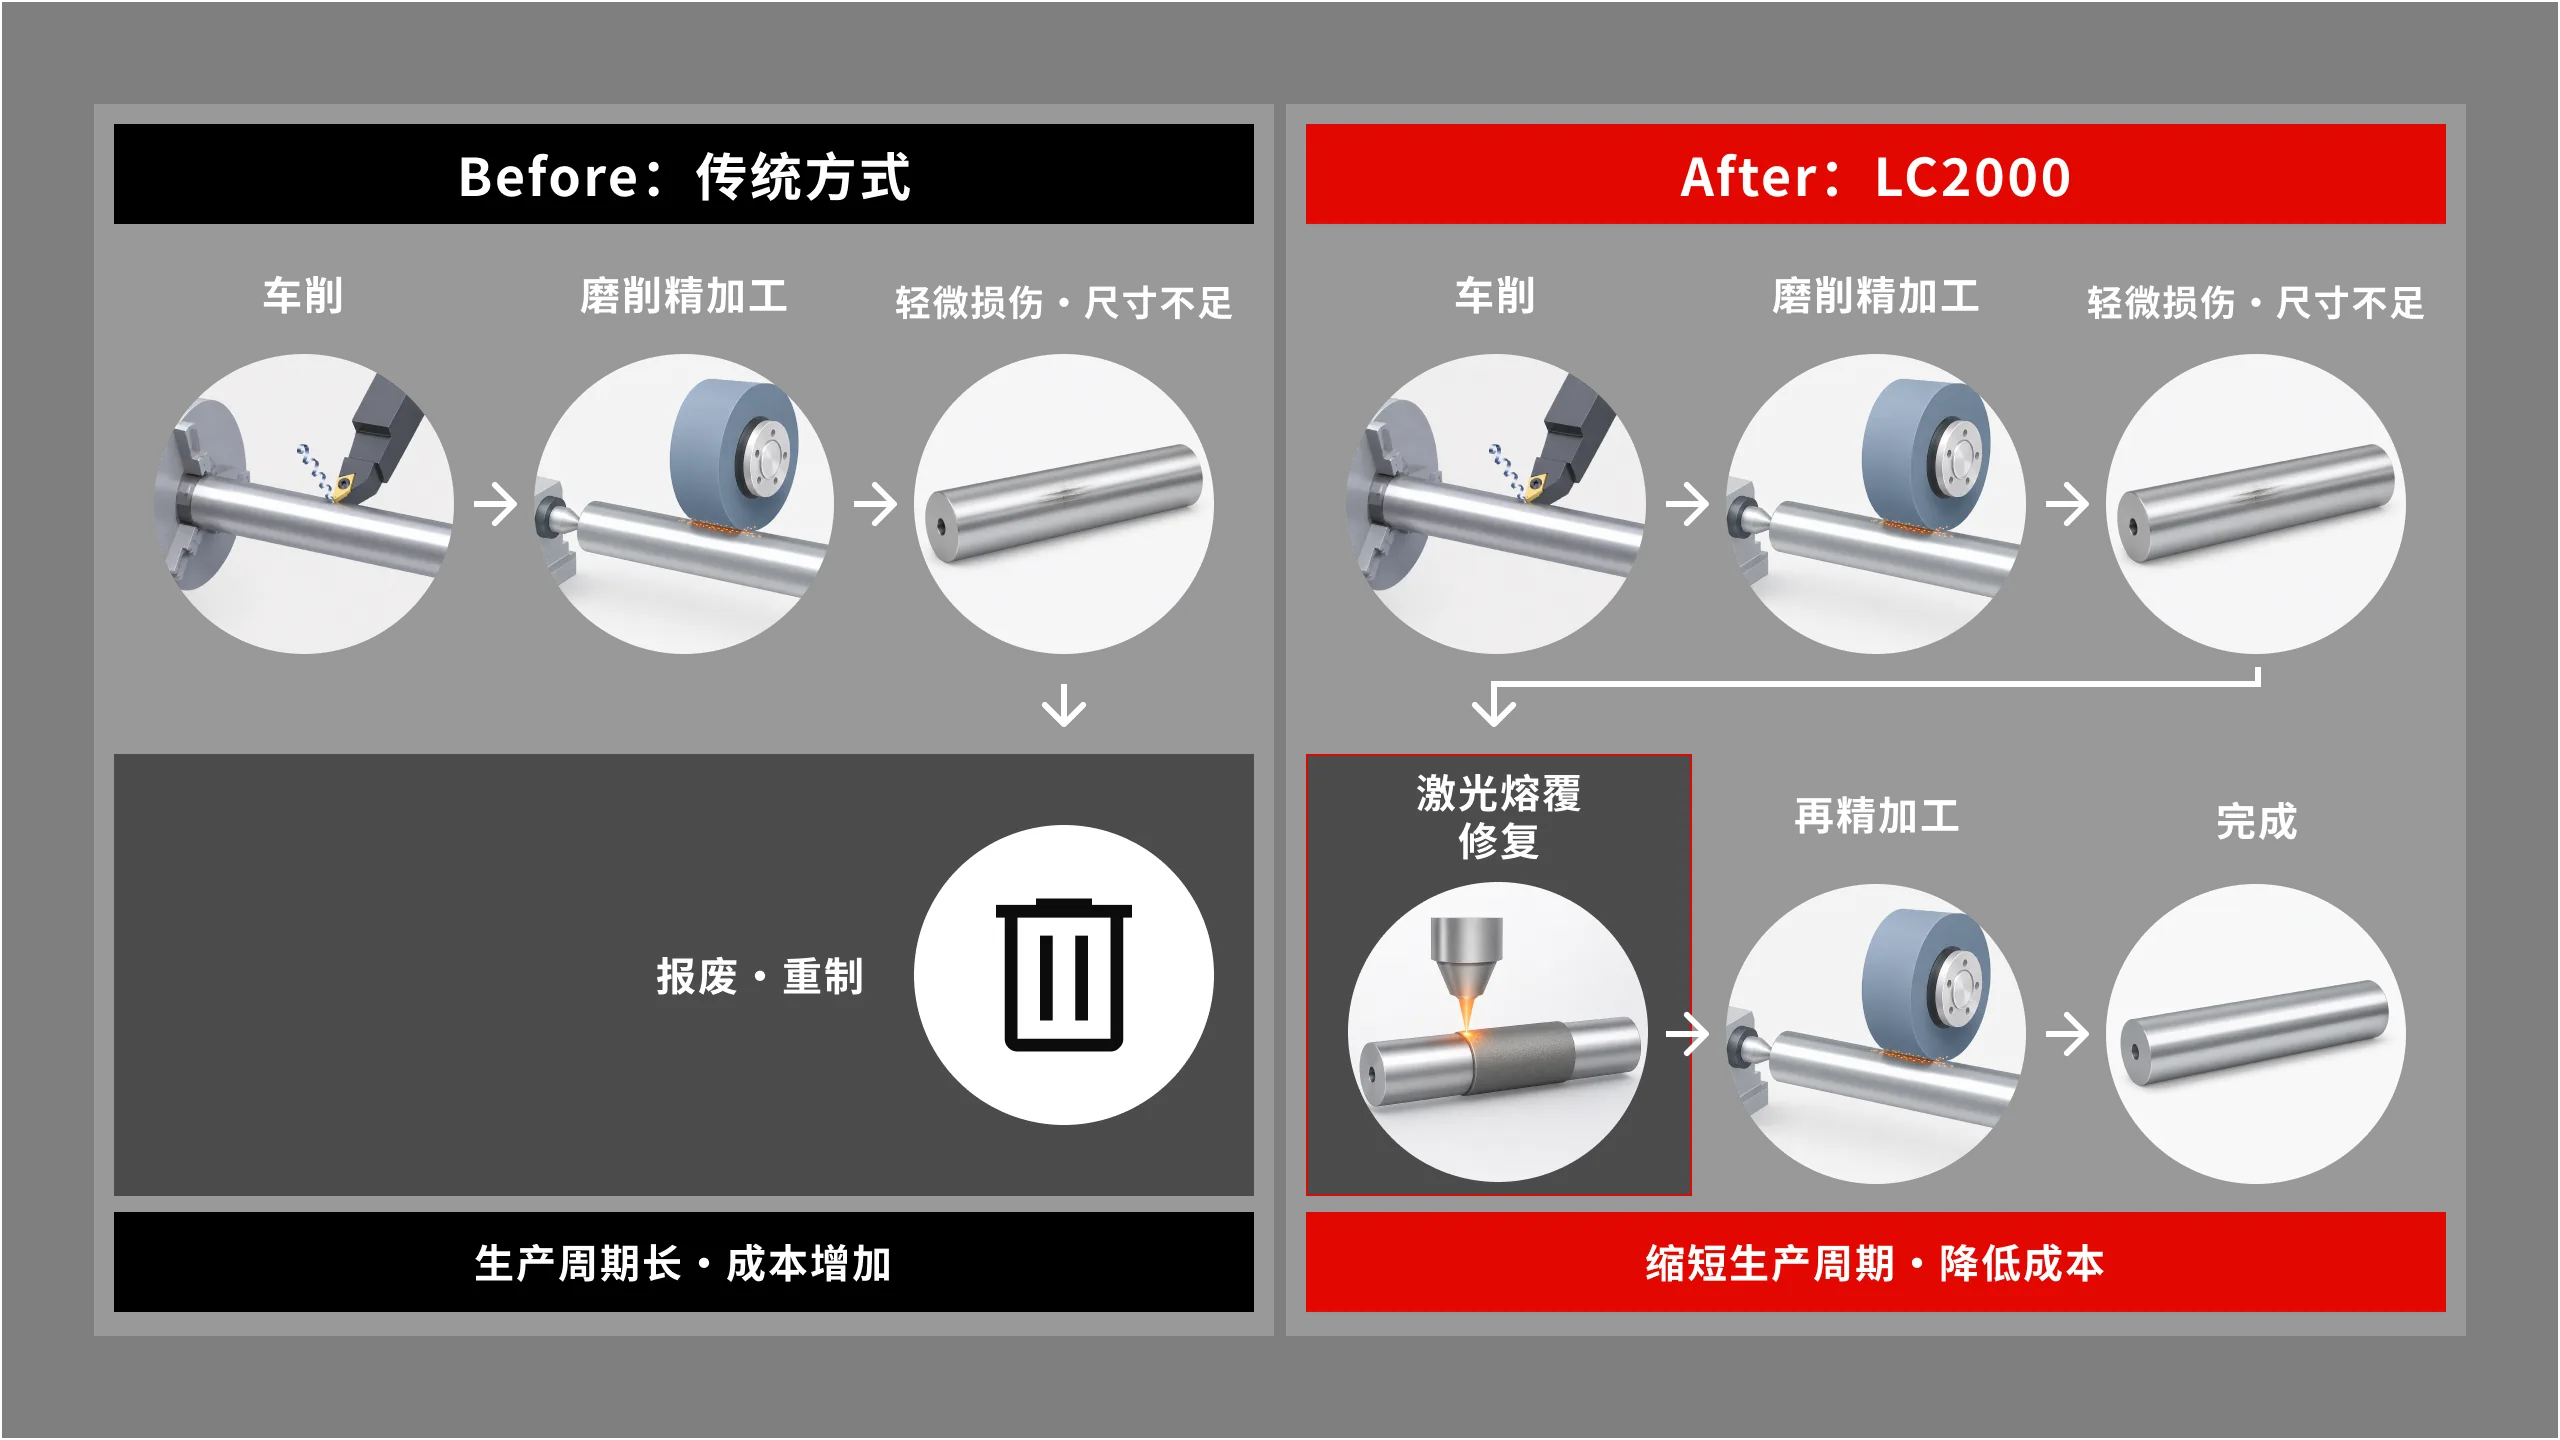
修复磨削后的损伤与尺寸不足
在最后一道工序中出现轻微损伤或尺寸不足。
传统方式下,此前各道工序可能因此白费,并面临报废或重制的风险。
LC2000可通过激光熔覆进行修复。
对于已经进入最终工序的工件,也能提供一种将其恢复为成品的选择。
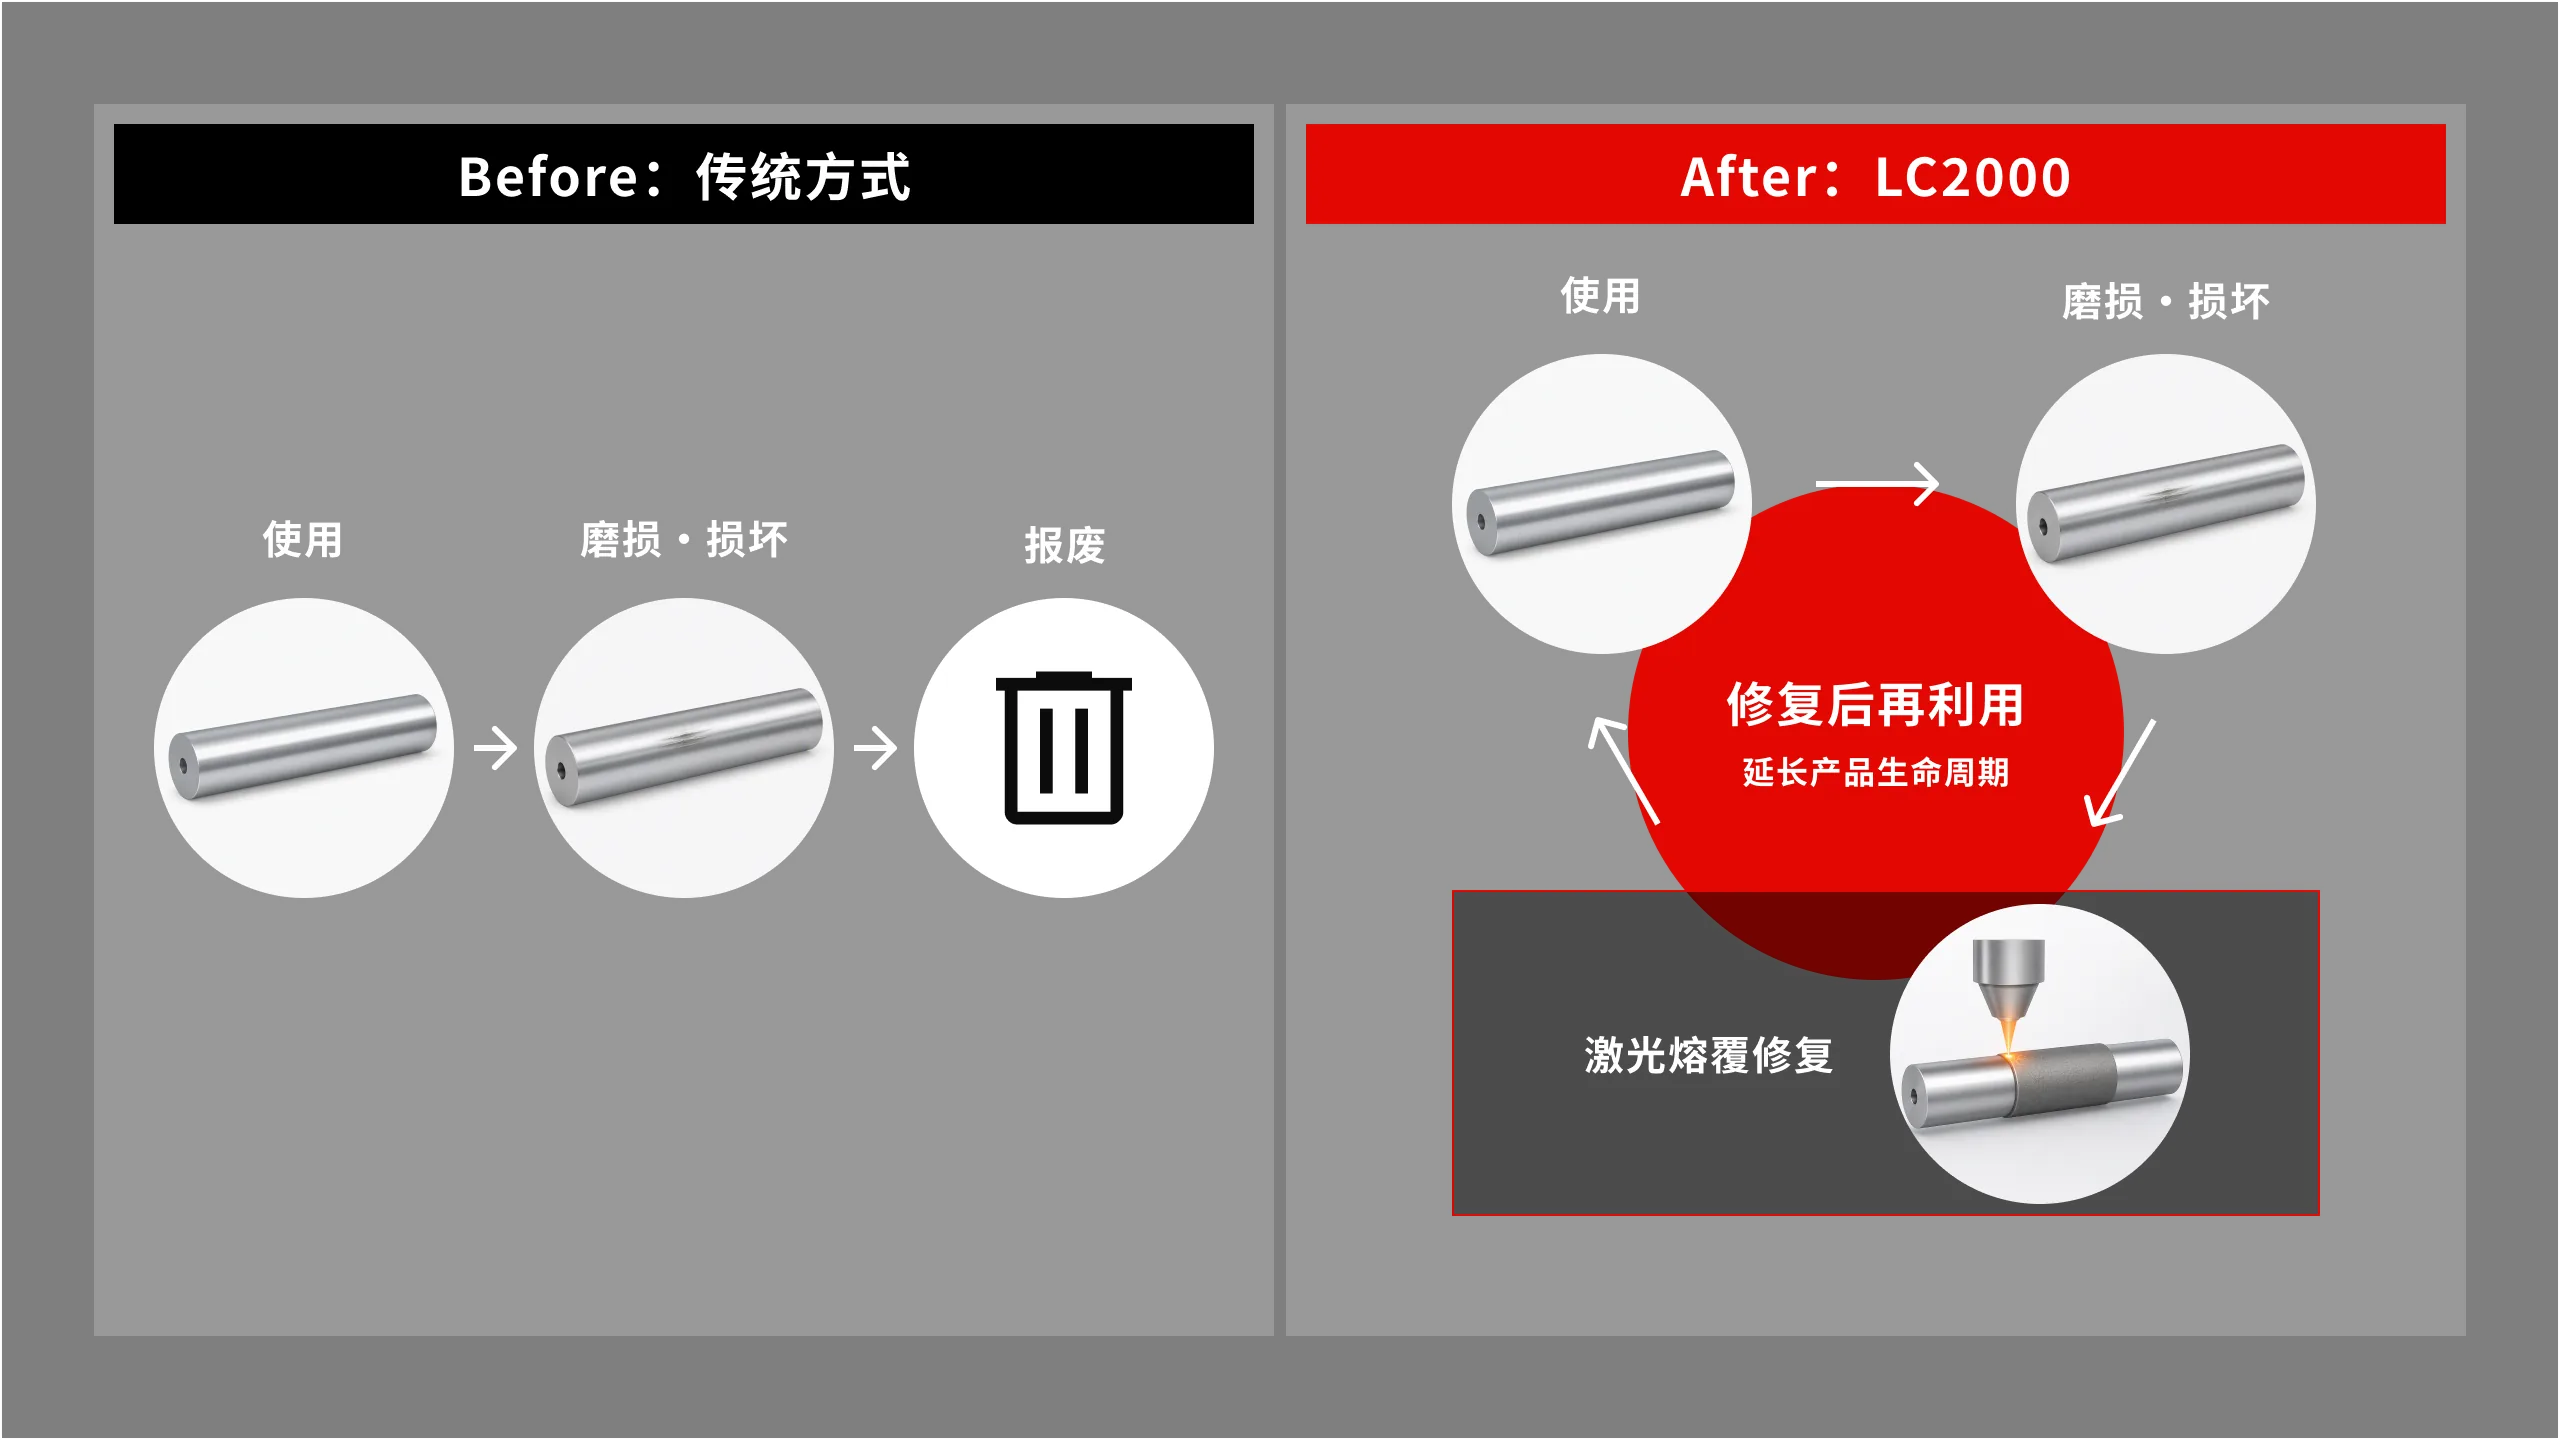
对使用后的磨损部件进行再生,延长产品生命周期
对工程机械、农业机械、汽车相关设备等使用的液压活塞杆、轴、轧辊类部件的磨损和损伤进行激光熔覆修复。
有助于减少报废和新品更换,并可应用于修复与再制造。
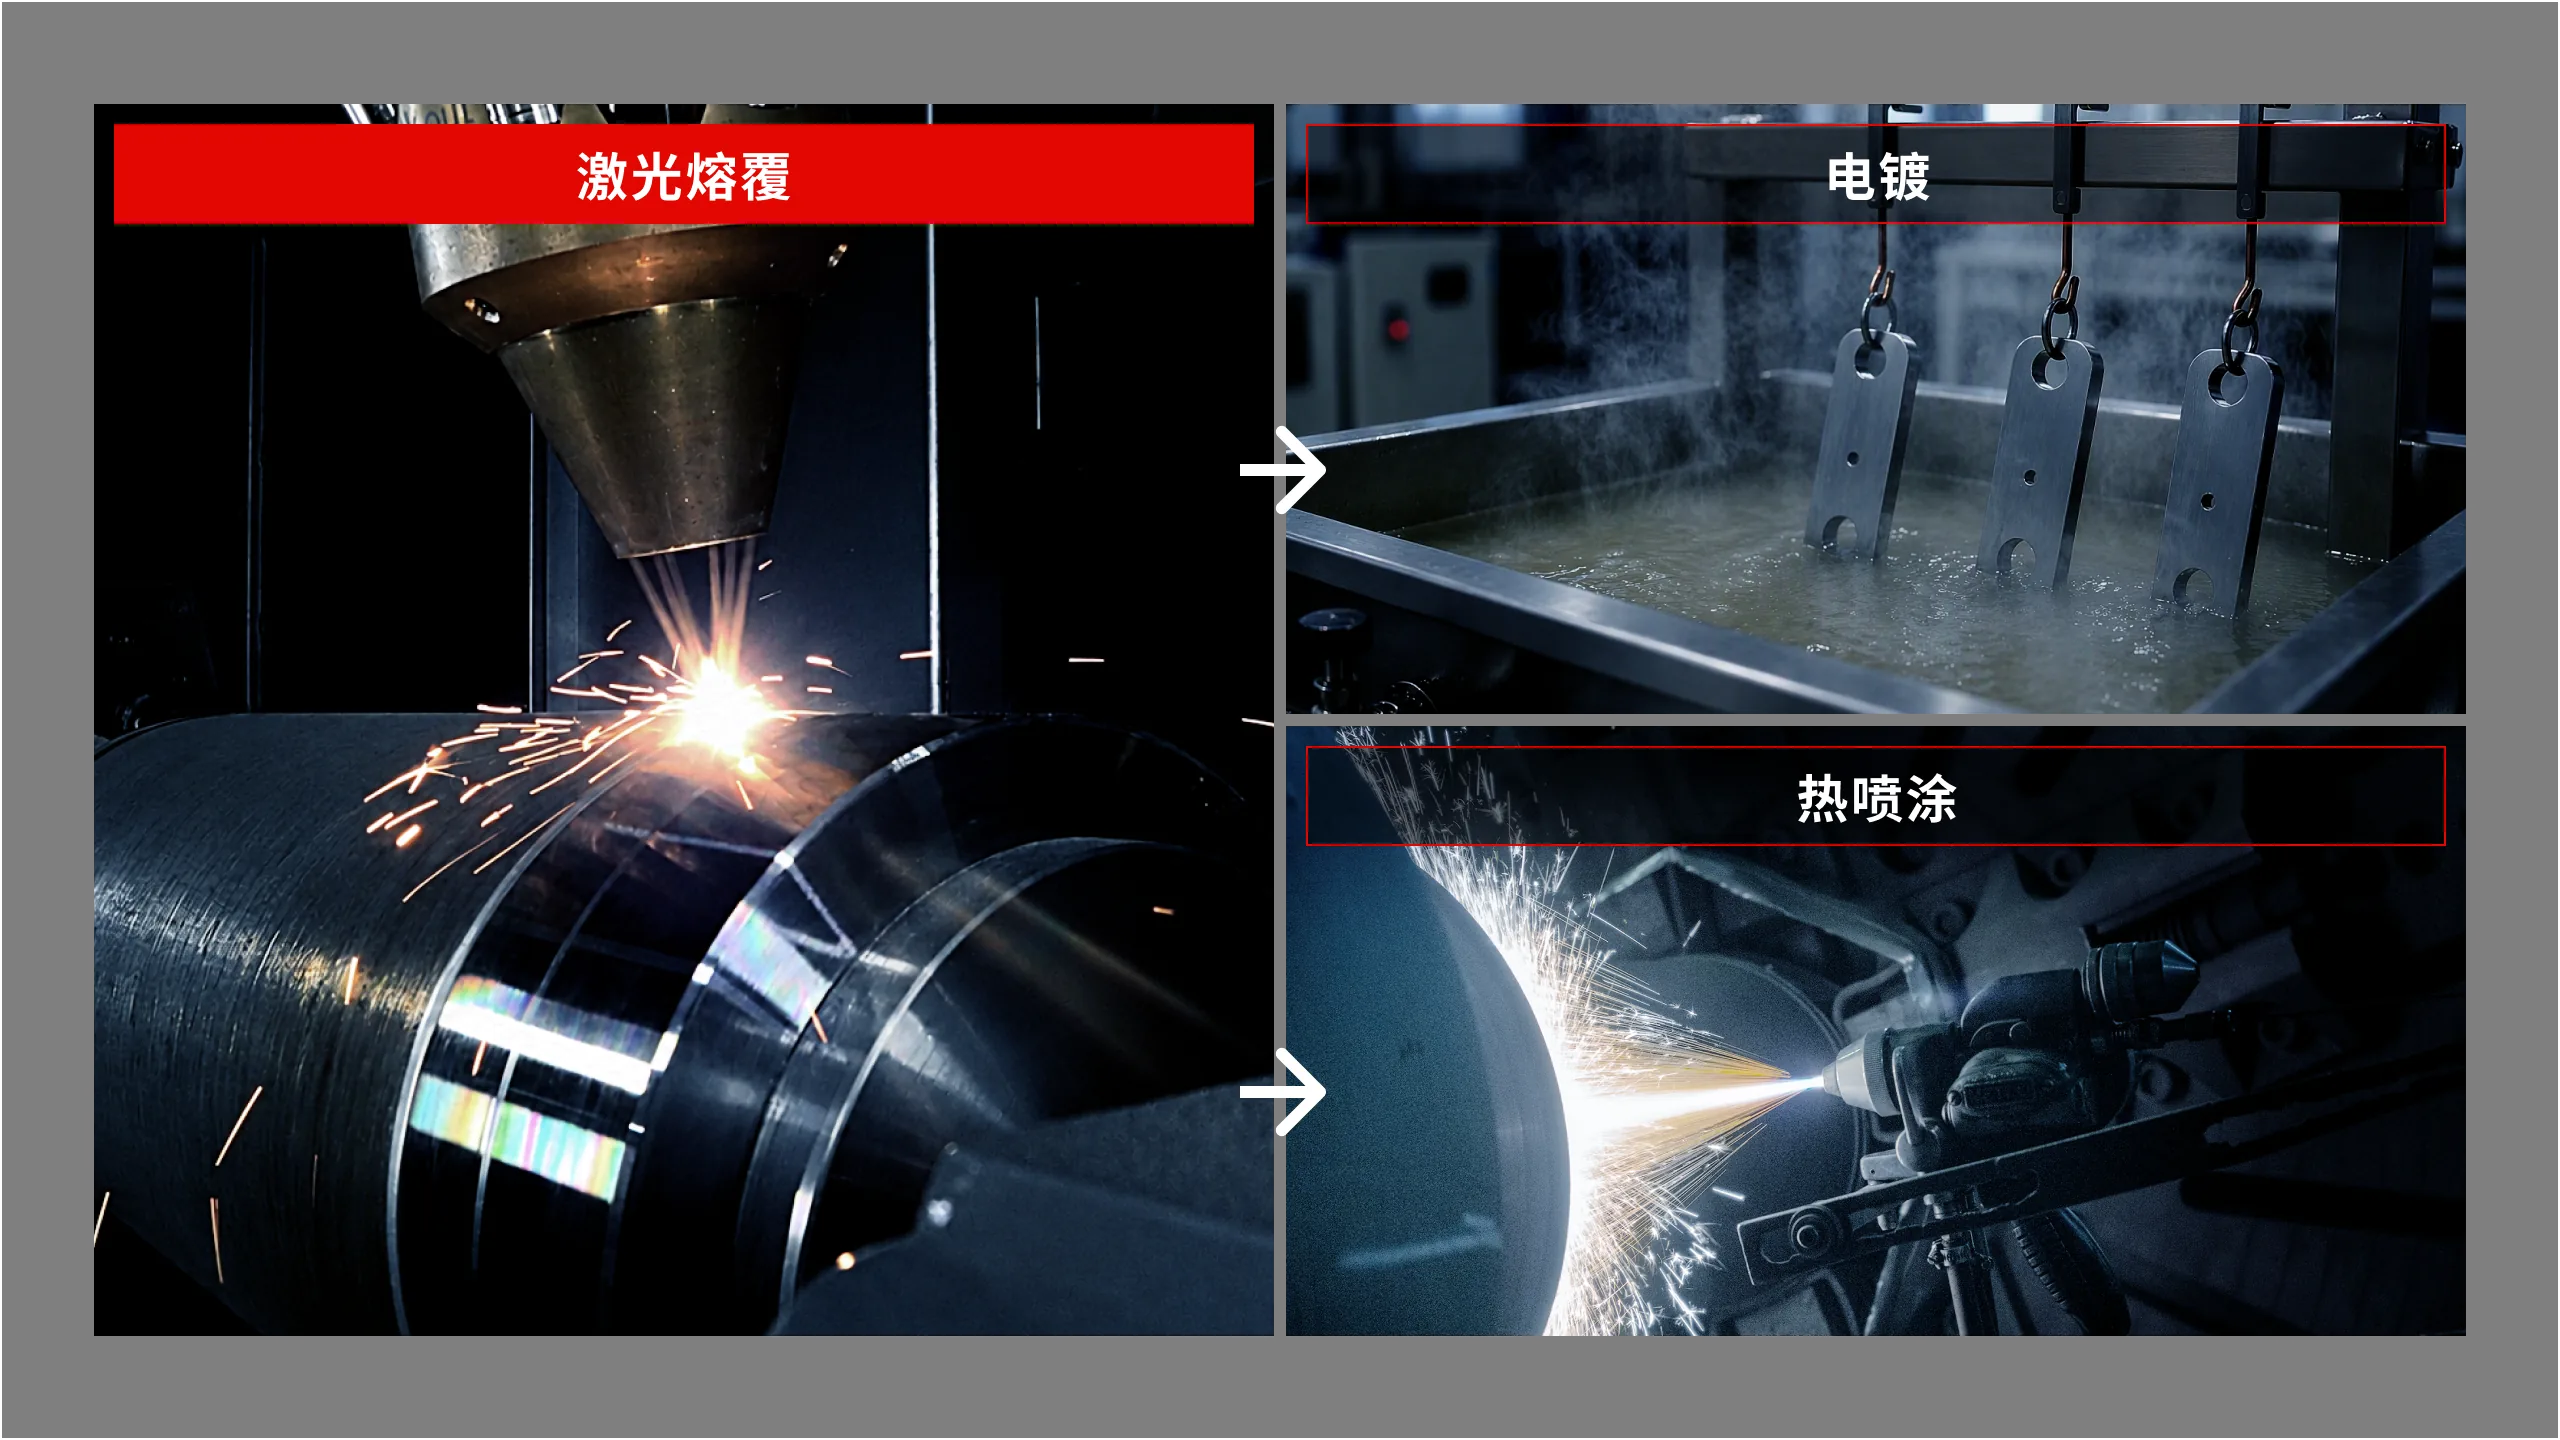
在保持表面处理规格的同时缩短工序
在电镀、热喷涂等表面处理中,部分工序可能存在对操作人员技能依赖度较高的问题。
通过激光熔覆形成底层,在保持最表层表面处理规格的同时,可缩短工序并降低作业差异。
通过符合用途需求的表面特性,提升产品价值
对于存在磨损或腐蚀问题的部件,需要具备与使用环境相匹配的表面性能。
除标准粉末外,还可通过贵公司的粉末开发,根据用途赋予相应的表面特性。
还可用于开发符合客户要求的规格,并拓展新的产品方案与业务方案。
Examples
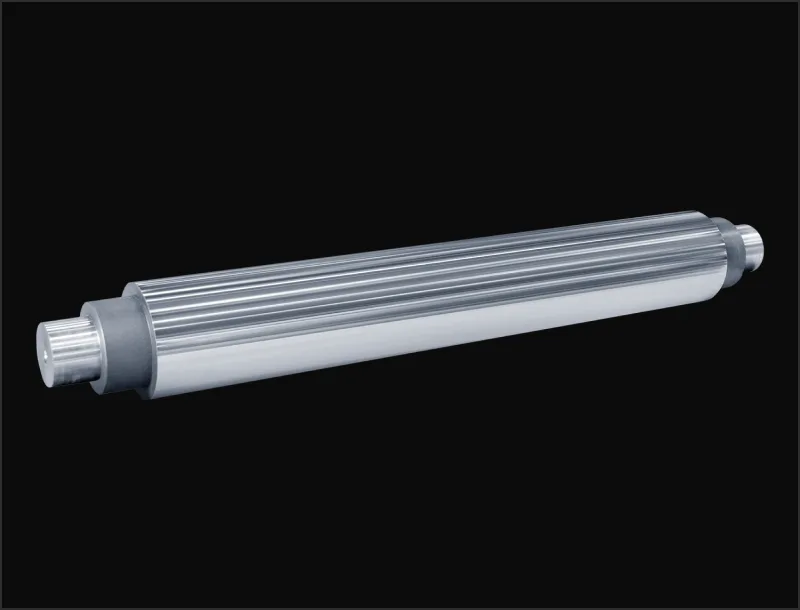
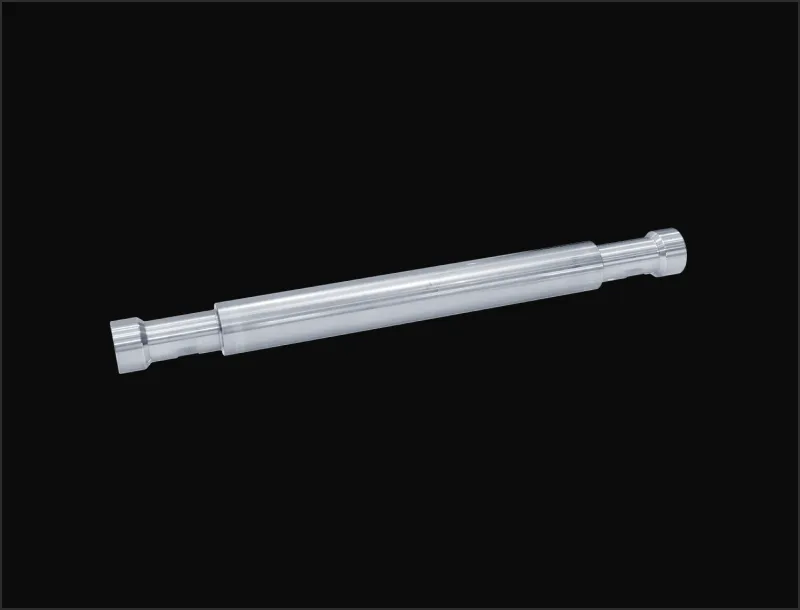
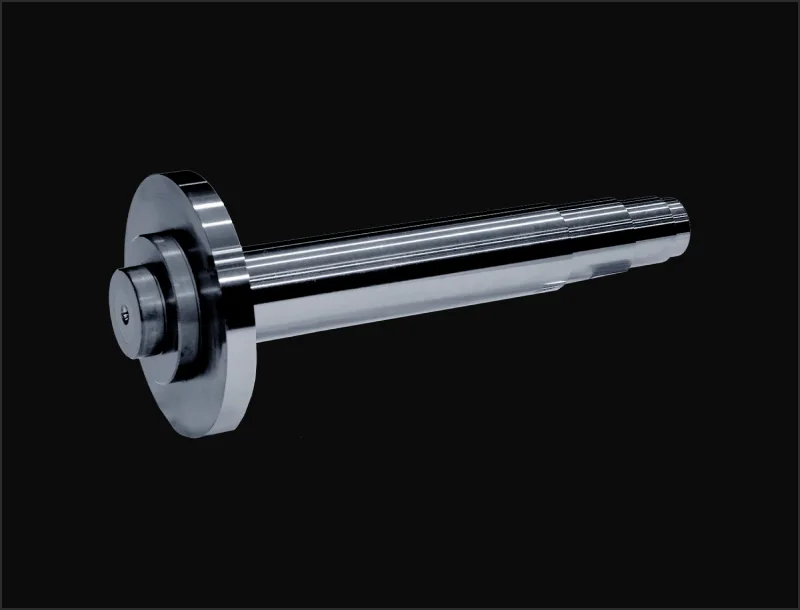
适用于工程机械、农业机械、钢铁、造纸、工业机械等多个行业。
可应用于轧辊类、轴、液压活塞杆等圆柱类工件,以及包括SUS420J2等SUS系列材料在内的多种材质。
Spec
| 两顶尖间距 (mm) | 2,000 | |
|---|---|---|
| 工作台上回转直径 (mm) | φ320[400] | |
| 顶尖中心距地面高度 (mm) | 1,080 | |
| 磨削直径 (mm) | 0~φ300 | |
| 两顶尖间承载重量 (kg) | 150 | |
| 砂轮主轴 | STAT BEARING ™(流体轴承) | |
| 砂轮架 | 快移速度 (m/min) | 10[15] |
| 最小设定单位 (mm) | φ0.0001 | |
| 操作面板 | TOYOPUC ®-Touch | |
| 控制装置 | TOYOPUC ®-GC70 | |
| 电源规格 | 电源电压AC200V、控制电压DC24V | |
| 激光器 | 激光类型 | 二极管激光器(4类) |
|---|---|---|
| 最大输出功率 (W) | 5,000 | |
| 激光产品等级 | 1类 | |
| 激光熔覆头 | 方式 | 回转式激光熔覆头 |
| 回转角度 (°) | 0±45 | |
| 粉末汇聚距离 (mm) | 25~30 | |
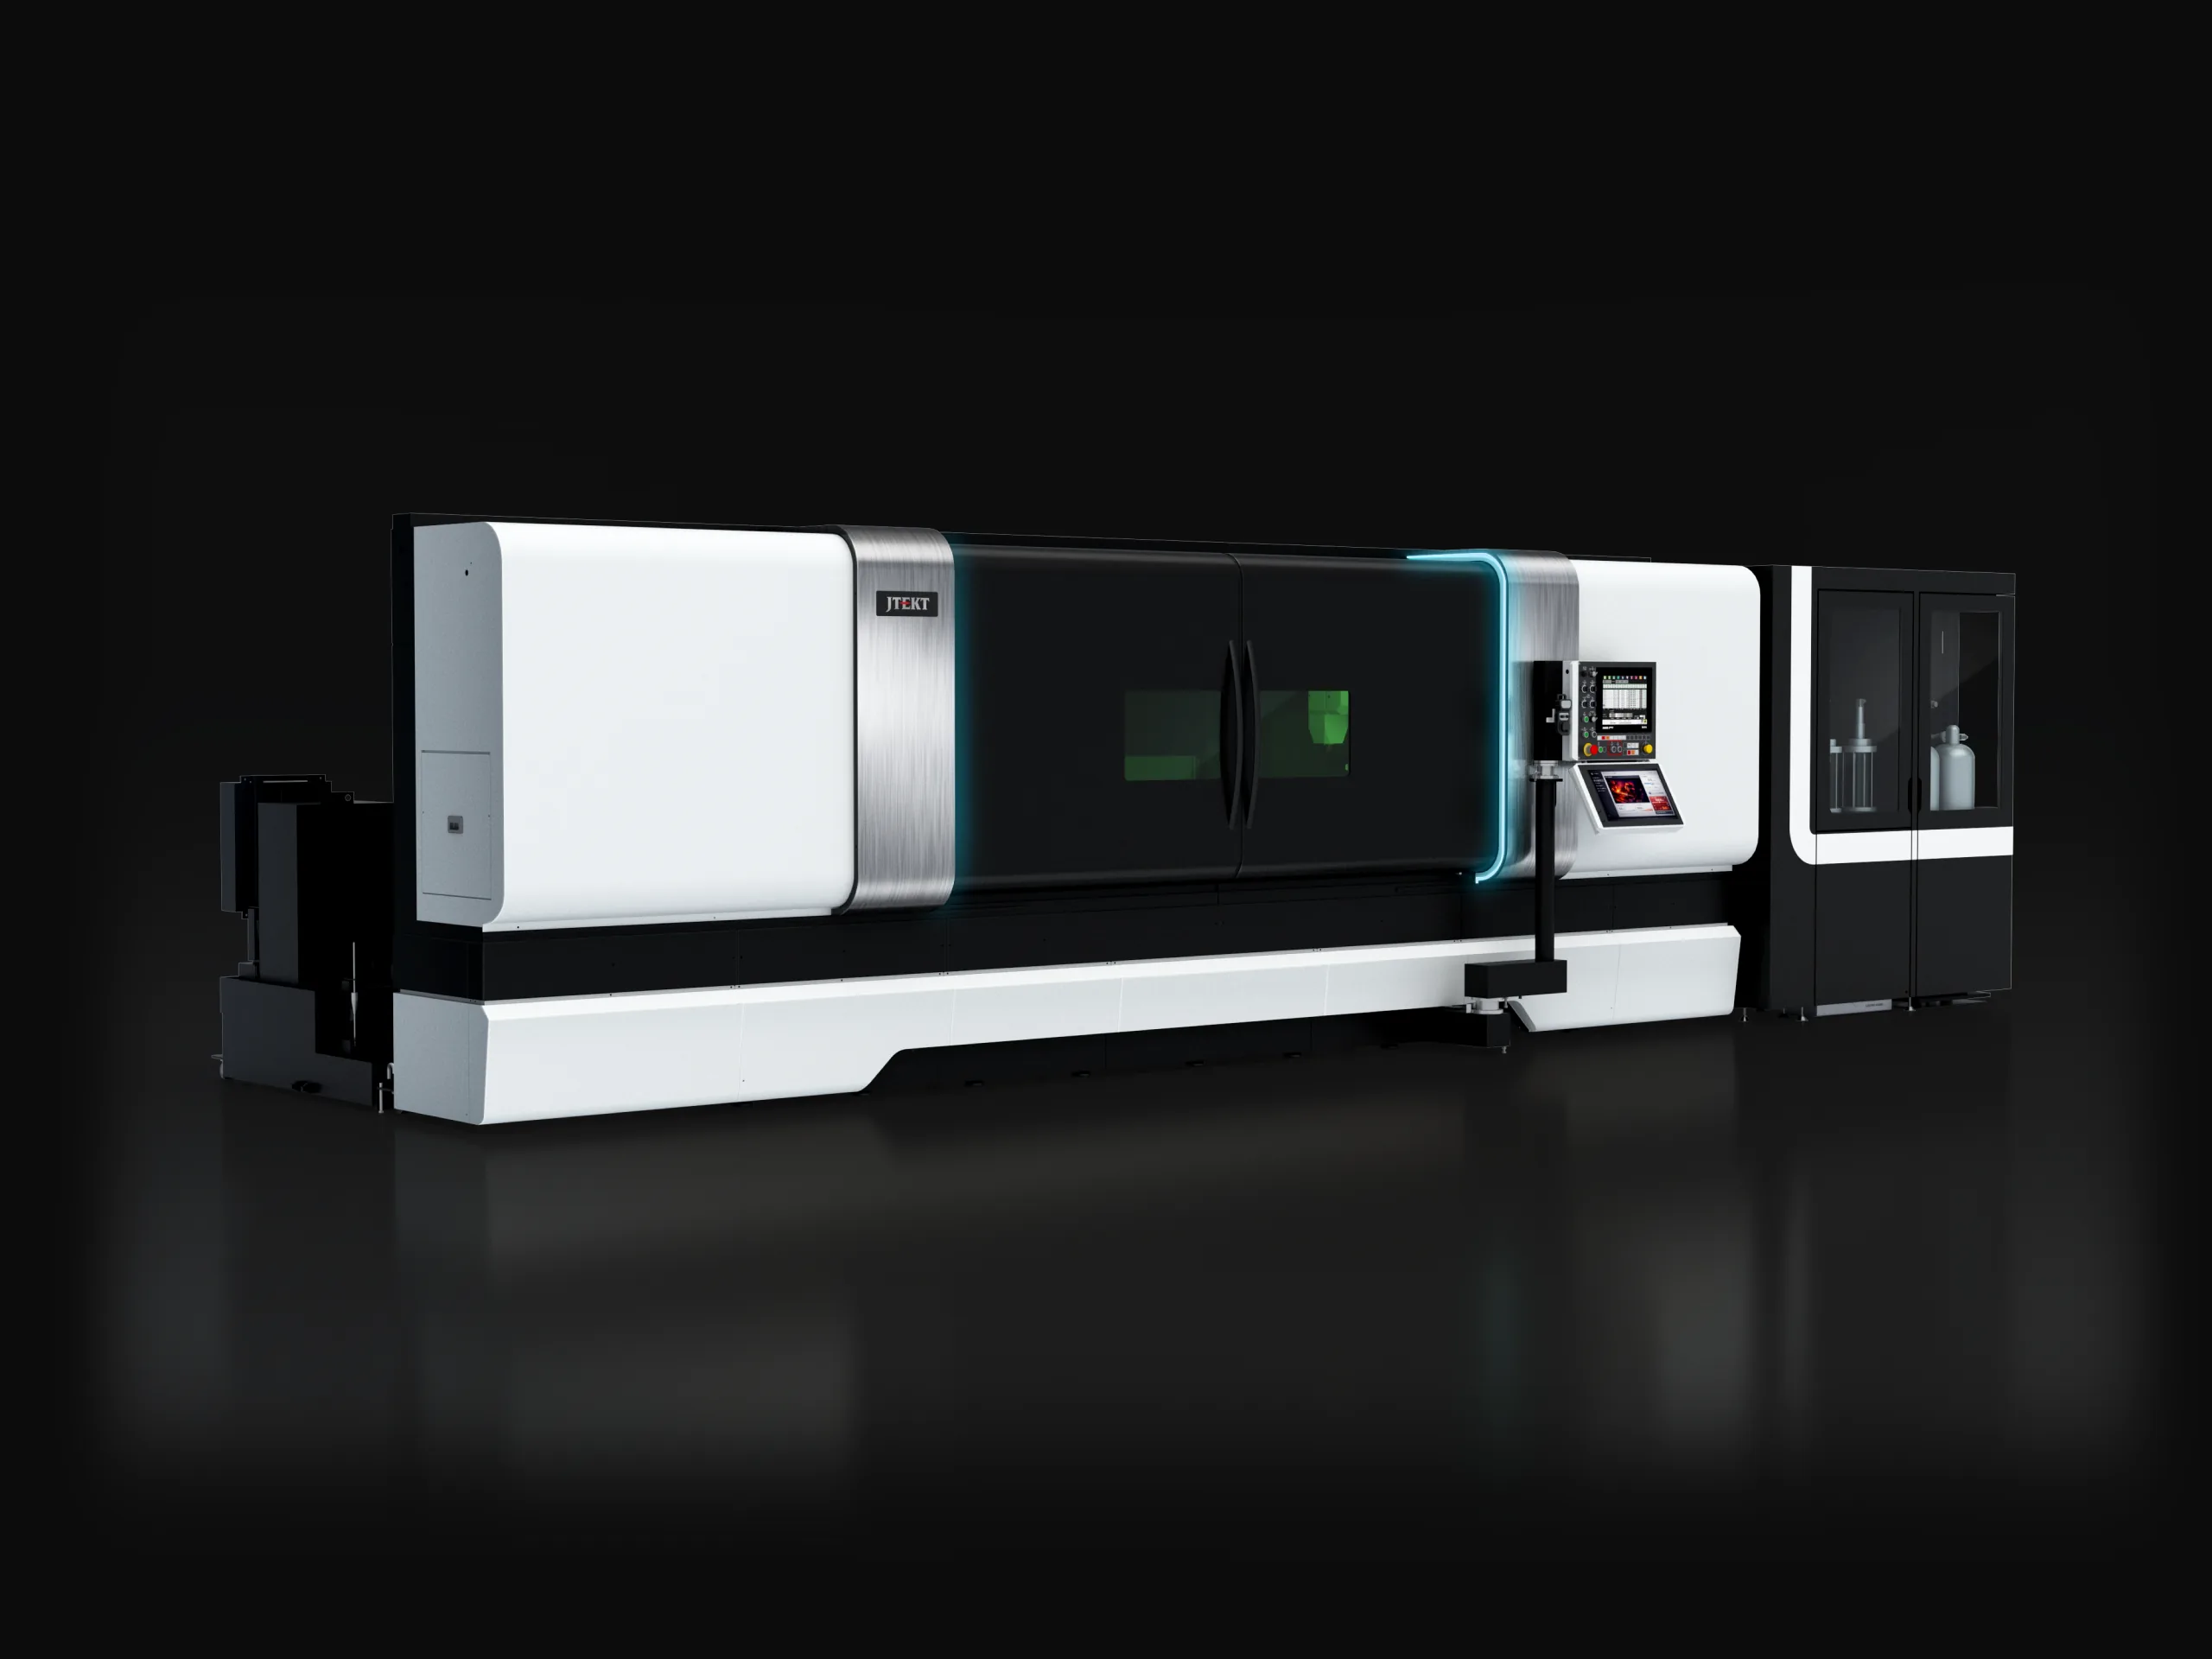
一台磨床,开启“无限可能”。
激光熔覆复合磨床